长安铃木第二工厂揭秘 精益制造与模具技术的协同进化
引言
在中国汽车工业由“量”向“质”转型的关键阶段,长安铃木第二工厂的投产曾引发行业广泛关注。这座被誉为“铃木全球标杆”的工厂,不仅承载着小型车战略的制造使命,更以其高度自动化的冲压、焊装、涂装与总装工艺,尤其是汽车模具技术的深度应用,揭示了一家合资车企如何在成本与品质之间找到平衡点。本文将从工厂布局、模具技术、精益生产以及市场影响四个维度,剖析长安铃木第二工厂的“神秘面纱”。
一、工厂概览:小型车专家的制造底座
长安铃木第二工厂位于重庆巴南,总投资约30亿元,规划年产能15万辆,主要生产启悦、维特拉等车型。工厂按照铃木全球标准打造,强调“紧凑、高效、柔性”三大原则。与传统大规模 sprawling 工厂不同,该工厂的土地利用率和单位面积产出率较高,生产线布局紧凑,物流路径短,这为模具的快速换模和多车型共线生产创造了物理条件。
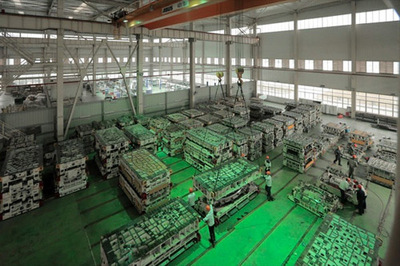
值得注意的是,工厂在规划之初就将模具管理与生产节拍视为一体化变量。冲压车间与焊装车间之间采用连廊传送,减少在制品库存,而模具的存放与维护区域紧邻冲压线,确保换模时间控制在行业领先的10分钟以内。
二、模具技术:从“工具”到“工艺核心”
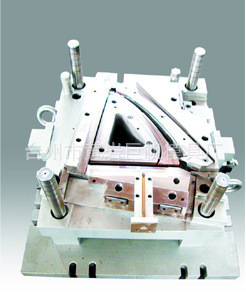
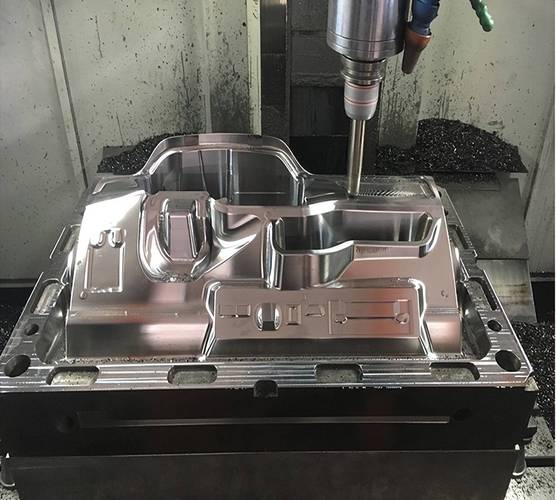
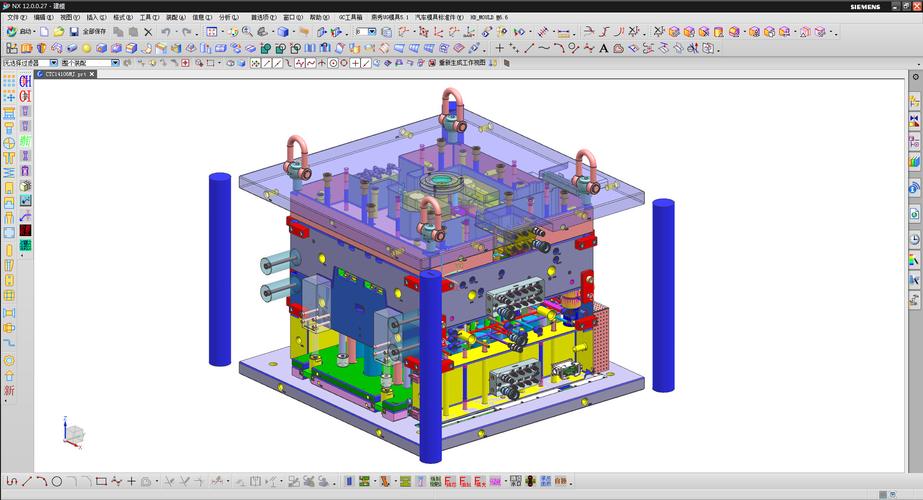
汽车模具是衡量一座工厂制造水平的重要标尺。长安铃木第二工厂的冲压车间配备的五序自动化冲压线,全部采用伺服直驱技术,配合高精度模具,可实现复杂覆盖件的一次成型。其模具技术特色主要体现在三个方面:
1. 高精度与长寿命
工厂采用的冲压模具由铃木全球模具体系供应商提供,关键成型面公差控制在±0.05mm以内,模具材料多采用合金铸铁与表面镀铬处理,寿命可达百万次以上。对于小型车而言,钣金件的回弹控制尤为关键,工厂通过模具型面补偿与CAE仿真前置,有效降低了调试周期。
2. 快速换模与柔性共线
第二工厂的冲压线配备液压快速夹紧系统与模具自动识别装置,换模过程由PLC程序控制,无需人工干预。这在同级别合资工厂中较为少见。得益于此,工厂可实现多种车型侧围、车门、发动机罩等大型模具的混线生产,最小批量经济性下探至千辆级别。
3. 模具维护的数字化管理
工厂引入了模具全生命周期管理系统,每套模具拥有独立编码,记录冲压次数、刃口磨损、维修历史等数据。系统可提前预警模具状态,避免因模具故障导致的生产线停摆。焊装车间的夹具与检具同样纳入该体系,形成了从“模具—夹具—检具”的闭环精度链。
三、精益生产:模具与工艺的协同
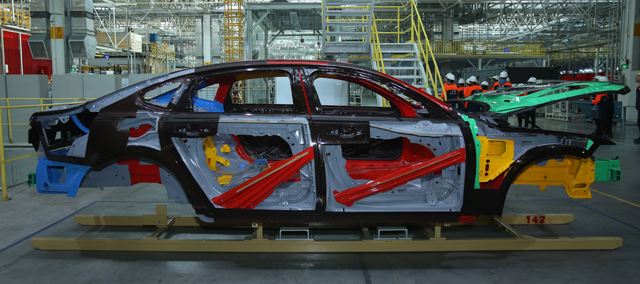
长安铃木第二工厂的精益理念,很大程度上体现在模具与周边工艺的协同优化上。例如,在焊装车间,冲压件因模具精度提升而减少了匹配间隙,使得焊接机器人的路径规划和夹具设计得以简化,焊点数量与能耗同步下降。涂装车间则受益于冲压件表面质量的提升,减少了打磨工序与腻子使用量,整车涂装的一次合格率显著提高。
工厂的模具维修团队与生产团队同属一个管理单元,实行“模具—设备—质量”联动考核,倒逼模具维护的及时性与预防性。这种组织设计使得模具不再是孤立的“工具”,而是工艺改进的起点。
四、市场启示:模具能力即产品竞争力
从市场端回看,长安铃木第二工厂的模具技术投入,直接转化为产品的一致性与可靠性优势。启悦、维特拉等车型在车身缝隙均匀度、关车门质感等用户可感知维度上,表现优于同级竞品。对于溢价能力有限的小型车而言,这种制造精度带来的口碑效应远比配置堆砌更为持久。
工厂的模具管理体系也为后续新能源车型的导入预留了接口。随着长安铃木股比调整与电动化战略推进,第二工厂的柔性冲压与模具快换能力,将成为其承接新车型、降低新项目投资门槛的关键资产。
##
长安铃木第二工厂的“神秘面纱”,揭开的是合资车企在制造深水区的一次务实探索。它没有盲目追求无人工厂或全铝车身 etc 概念,而是围绕模具这一汽车制造的底层能力,重构了冲压、焊装与物流的效率逻辑。在模具行业与整车制造加速融合的今天,这座工厂提供了一个值得研究的范本:真正决定产品上限的,往往是那些不被消费者看见的工艺细节。
如若转载,请注明出处:http://www.jszkcy.com/product/50.html
更新时间:2026-10-30 22:22:10